#0000876KategoriEndüstriyel FırçaÜrün TipiSilindir FırçaMarkaBabataşİlan TipiSatılıkDurumSıfırKonumİstanbulEyüpsultanTeslimatStokta Mevcut
- Stok durumunu öğrenmek istiyorum.
- Teslimat süresini öğrenmek istiyorum.
- Ödeme koşullarını öğrenmek istiyorum.
- Nakliye bilgisi rica ediyorum.
- İkinci el seçeneği var mı?
- Leasing seçeneği var mı?
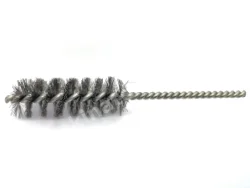
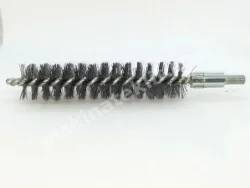
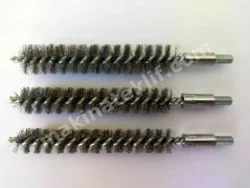
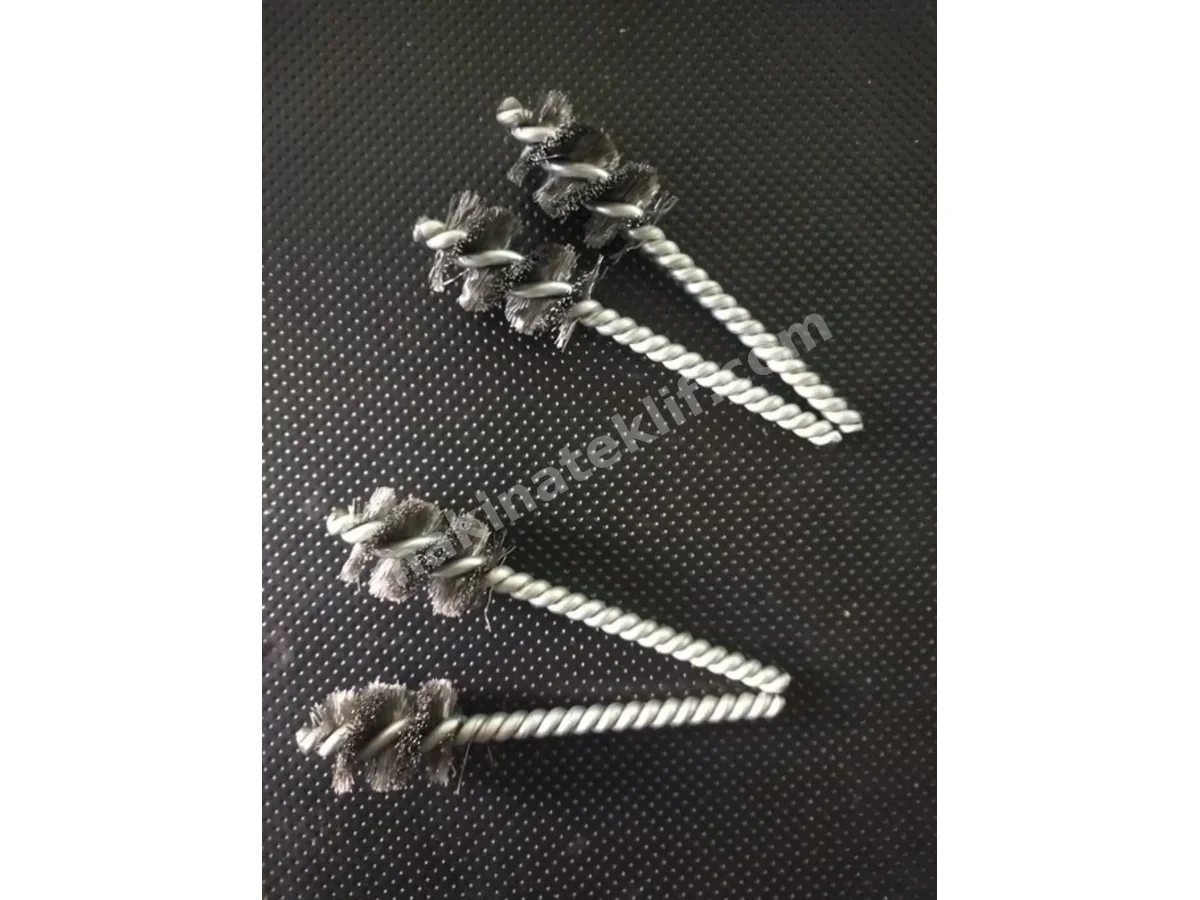
Boru içi çapak alma fırçaları (endüstriyel silindir çapak alma fırçaları), CNC işleme, lazer kesim, testereyle kesme veya diş açma (kılavuz çekme) işlemlerinden sonra boruların iç yüzeylerinde ve kesişen delik ağızlarında oluşan metal artıklarını (çapakları) temizlemek için tasarlanan mekanik yüzey işleme ekipmanlarıdır.
1. Boru İçi Çapak Alma Fırçaları Teknik Ölçü ve Geometri Parametreleri
Boru içi çapak alma işlemlerinde fırça geometrisi; borunun nominal ölçülerine, malzeme özelliklerine ve istenen çapak alma seviyesine göre belirlenir.
Fırça Dış Çapı (D₁): Borunun iç çapına ve uygulamaya bağlı olarak Ø 3 mm ile Ø 300 mm arasında üretilebilir. Kesişen radyal deliklerin kenarlarına ulaşabilmesi için fırça çapı, boru iç çapından daha büyük tasarlanabilir. Gerekli çap farkı; kıl malzemesi, esneklik, boru geometrisi ve çapak türüne göre belirlenmelidir.
Kıl (Filament) Kalınlığı (d): Çapak kalınlığına ve boru malzemesine göre seçilir. Hassas alüminyum çapakları için 0,10-0,20 mm; sert çelik, paslanmaz çelik kaynak dikişleri ve döküm çapakları için 0,25-0,50 mm kalınlığında teller kullanılabilir.
Aktif Fırçalama (Kıllı) Boyu (L₁): Çapak alma derinliğine ve boru geometrisine bağlı olarak genellikle 40-150 mm aralığında tasarlanır.
Toplam Gövde Uzunluğu (L₂): Robotik kollara, CNC taretlerine veya pnömatik sistemlere entegrasyon gereksinimlerine göre 90-1000 mm arasında, yekpare gövdeli veya şaft uzatmalı olarak üretilebilir.
Şaft ve Sap Tipi: Yüksek devirli endüstriyel makinelerde uygun salgı ve balans değerleriyle çalışabilmesi için fırçalar; pürüzsüz silindirik şaftlı, pens sistemlerine uygun altıgen şaftlı (hex shank) veya M6 ve M12 gibi vidalı adaptörlü olarak üretilebilir. Şaft tipi, kullanılacak makine ve bağlantı sistemine uygun seçilmelidir.
2. Sertleştirilmiş Metalik Tel Fırçalar (Karbon Çelik / Paslanmaz Çelik / Pirinç)
Karbon Çelik Tel: Ağır sanayi çelik borularındaki kesme, kaynak ve delme işlemlerinden kaynaklanan çapakların mekanik olarak giderilmesinde kullanılır. Tel kalitesi ve kalınlığı, çapak sertliğine ve temizlenecek yüzeye göre belirlenir.
Paslanmaz Çelik Tel (AISI 302 / 304 / 316): Paslanmaz çelik ve titanyum boru uygulamalarında tercih edilebilir. Uygun tel kalitesi ve temiz üretim koşulları, yüzeye serbest demir parçacığı bulaşması riskini azaltmaya yardımcı olur. Kontaminasyon hassasiyeti bulunan uygulamalarda fırçanın malzeme kalitesi ve kullanım geçmişi dikkate alınmalıdır.
Pirinç ve Fosfor Bronz Tel: Alüminyum, bakır ve pirinç boruların iç yüzeylerinde daha düşük aşındırıcılıkla çapak temizliği yapmak için kullanılır. Uygun tel kalınlığı ve fırça basıncı seçildiğinde yüzey çizilmesi ve malzeme kaybı riski azaltılabilir. Bu malzemeler çelik tellere kıyasla daha düşük kıvılcım oluşturma eğilimindedir; ancak uygulamanın kıvılcım güvenliği gereksinimleri ayrıca değerlendirilmelidir.
3. İleri İmalat Teknolojisi ve Operasyonel Detaylar
Double Spiral - Heavy Duty (Çift Sarmal - Ağır Hizmet) Sarım: Yüksek mekanik yüklere uygun modellerde, kılları taşıyan tel gövde çift sarmal veya dört telli burgu yapısında üretilebilir. Uygun burgu geometrisi ve bağlantı tasarımı, çalışma sırasında kılların gevşemesi veya dökülmesi riskini azaltır. Saat yönünde (CW) ve saat yönünün tersinde (CCW) çalışma uygunluğu, fırçanın tasarımına göre belirlenmelidir.
Yoğun Hatve (Dense Fill) Kontrolü: Santimetre başına düşen kıl yoğunluğu, çapak türüne ve talaş tahliye ihtiyacına göre ayarlanır. İnce çapakların temizliğinde yoğun sarım tercih edilebilir. Döküm talaşı ve daha büyük kalıntıların oluştuğu uygulamalarda ise talaş tahliyesini kolaylaştıran daha geniş hatveli sarmal tasarımlar kullanılabilir.
CNC ve Robotik Otomasyon Entegrasyonu: Fırçalar; el matkaplarının yanı sıra endüstriyel robot kolları ve CNC işleme merkezlerinde kullanılabilecek bağlantı ve ölçülerde üretilebilir. Otomatik takım değiştirme (ATC) sistemlerine entegrasyon için şaft ölçüleri, bağlantı toleransları ve balans değerleri kullanılacak makinenin gereksinimlerine göre belirlenir.
Ana Kullanım Alanları
Boru içi çapak alma
Kesişen delik ağızlarının temizlenmesi
Profil kenarlarının yuvarlatılması
Hidrolik blokların iç kanal temizliği
Dikişli borulardaki kaynak çapaklarının temizlenmesi
Babataş Harbi Fırça Sanayi
Sakarya Mahallesi Karakol Üstü Sokak No: 13 -15/B, Eyüpsultan, İstanbul, Türkiye