#0000877KategoriEndüstriyel FırçaÜrün TipiSilindir FırçaMarkaBabataşİlan TipiSatılıkDurumSıfırKonumİstanbulEyüpsultanTeslimatStokta Mevcut
- Stok durumunu öğrenmek istiyorum.
- Teslimat süresini öğrenmek istiyorum.
- Ödeme koşullarını öğrenmek istiyorum.
- Nakliye bilgisi rica ediyorum.
- İkinci el seçeneği var mı?
- Leasing seçeneği var mı?
Çelik harbi fırçalarının imalatı, yüksek tork yüklerine ve yüksek devirli (RPM) motor tahriklerine dayanabilecek şekilde tasarlanır. Üretim sürecinde fırçanın geometrisi, kullanılan malzeme ve bağlantı yapısı başta olmak üzere beş temel teknik ölçü parametresi dikkate alınır.
1. Çelik Harbi Fırçaları Geometrik ve Teknik Ölçü Parametreleri
Fırça Dış Çapı (D₁): Temizlenecek borunun iç yapısına ve uygulamaya bağlı olarak Ø 6 mm ile Ø 500 mm arasında üretilebilir. Boru iç yüzeyine uygun temas sağlayabilmesi için fırça çapı, boru iç çapı ve temizlik gereksinimlerine göre belirlenir.
Kıl (Filament) Kalibre Kalınlığı (d): Fırçanın temizlik karakterini ve aşındırıcılık seviyesini belirler. 0,15-0,25 mm kalınlığındaki ince teller hafif pas ve kurum temizliğinde; 0,30-0,60 mm kalınlığındaki teller ise daha yoğun kireç, döküm çapakları ve sert kalıntıların giderilmesinde kullanılabilir.
Aktif Fırçalama (Kıllı) Boyu (L₁): Kıl sarımının bulunduğu ve temizlenecek yüzeyle doğrudan temas eden bölümdür. Endüstriyel uygulamalarda genellikle 80-250 mm aralığında tasarlanır. Fırçalama uzunluğu, boru geometrisine ve temizleme derinliğine uygun seçilmelidir.
Toplam Gövde Uzunluğu (L₂): Kıllı bölüm, orta gövde ve bağlantı adaptörünün uçtan uca toplam uzunluğudur. Makine bağlantısına ve çalışma derinliğine bağlı olarak 120-2000 mm arasında üretilebilir.
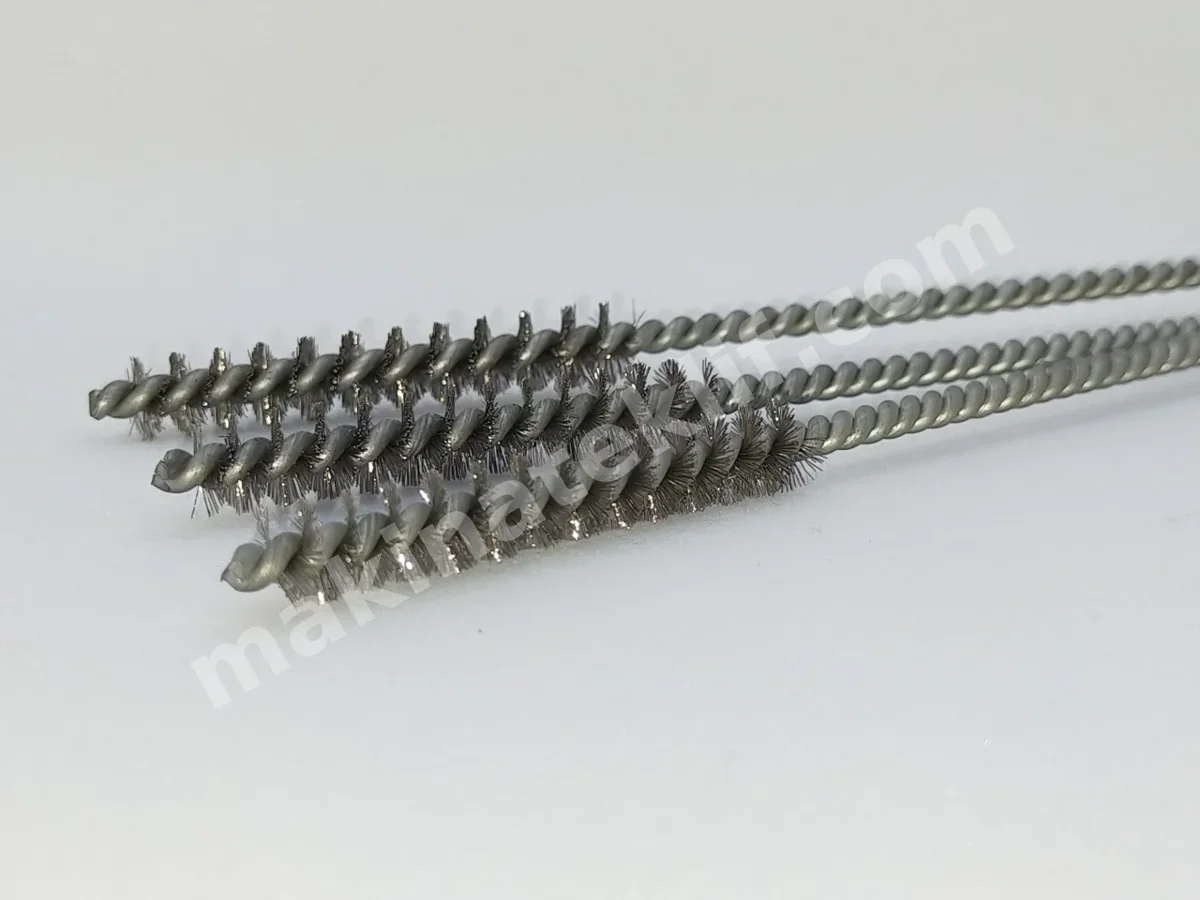
Orta Gövde (Core) Tel Kalınlığı (d₂): Fırça kıllarını sıkıştırarak burgu yapısını oluşturan taşıyıcı gövdenin kalınlığıdır. Fırça ölçüsüne ve çalışma yüküne bağlı olarak 3,00-8,00 mm aralığında çift veya dörtlü bükümlü çelik tel ya da mil yapısında tasarlanabilir.
2. Metalurjik Malzeme Seçenekleri ve Alaşım Özellikleri
Temizlenecek borunun malzemesi ile fırça kıllarının metalurjik özellikleri arasındaki uyum, yüzey hasarını ve istenmeyen metal kontaminasyonunu önlemek açısından önemlidir.
Yüksek Karbonlu Çelik Tel (Düz / Dalgalı): Yüksek çekme dayanımına sahip çelik tellerden üretilir. Dalgalı (crimped) tel formu, fırçaya daha esnek bir yapı kazandırır. Kazan borularındaki karbonlaşmış kurum ve benzeri kalıntıların temizliğinde kullanılabilir.
Paslanmaz Çelik Tel (AISI 302 / 304 / 316): Gıda, ilaç ve petrokimya tesisleri ile uygun malzeme seçimi gerektiren eşanjör uygulamaları için tercih edilir. Uygun kalite ve üretim koşullarında, temizlik sırasında yüzeye serbest demir parçacığı bulaşması riskini azaltmaya yardımcı olur. Özellikle paslanmaz çelik yüzeylerde kullanılacak fırçanın kalite ve temizlik özellikleri, kontaminasyon riskine göre belirlenmelidir.
Knot-Twist (Örgülü / Burulmuş) Çelik Tel: Çelik tellerin belirli gruplar halinde kendi ekseninde halat benzeri şekilde bükülmesiyle oluşturulur. Daha rijit yapısı ve yüksek mekanik kazıma etkisi sayesinde boru içlerindeki ağır kaynak kalıntıları, sertleşmiş döküm çapakları ve yoğun birikintilerin temizliğinde kullanılabilir.
3. İleri İmalat Teknolojisi ve Kalite Kontrol Süreçleri
4-Wire, Double Spiral (Dört Telli - Çift Spiral) Teknolojisi: Standart harbi fırçalarında genellikle iki telli burgu yapısı kullanılırken, ağır hizmet tipi endüstriyel modellerde dört taşıyıcı telin birlikte büküldüğü tasarımlar uygulanabilir. Bu yapı, uygun üretim ve bağlantı koşullarında yüksek mekanik dayanım ve kıl tutma performansı sağlar. Dönüş yönüne ve çalışma devrine uygun tasarım, fırçanın çözülme riskini azaltır.
Dinamik Balans ve Yüzey Düzeltme: Üretim sonrasında fırça yüzeyi, uygulamaya uygun ölçü ve toleranslarda düzeltilir. Yüksek devirli makinelerde kullanılacak modellerde salgı ve balans kontrolleri önemlidir. Dengesiz veya düzgün silindirik olmayan fırçalar titreşime, düzensiz aşınmaya ve makine bileşenlerinde zorlanmaya neden olabilir.
Gazaltı / Lazer Kaynaklı Adaptör Entegrasyonu: M6, M12, M16 veya 1/2″ NPT gibi vidalı bağlantı adaptörleri, tasarıma bağlı olarak mekanik sıkıştırma veya kaynak yöntemleriyle gövdeye sabitlenebilir. Yüksek tork gerektiren uygulamalarda MIG/MAG veya lazer kaynak gibi yöntemler, uygun malzeme ve proses koşulları sağlandığında bağlantı dayanımını artırabilir.
Babataş Harbi Fırça Sanayi
Sakarya Mahallesi Karakol Üstü Sokak No: 13 -15/B, Eyüpsultan, İstanbul, Türkiye